Équiper un atelier de fabrication
Quand l’atelier change d’échelle
Il est parfaitement possible de construire une guitare avec une défonceuse, quelques outils manuels et de bons gabarits. Dès que l’on construit régulièrement, certaines machines changent cependant profondément la manière de travailler. Elles ne rendent pas nécessairement le résultat meilleur par elles-mêmes, mais elles permettent de préparer les pièces plus rapidement, de travailler avec des références plus fiables et surtout de répéter les mêmes opérations avec beaucoup moins d’improvisation.
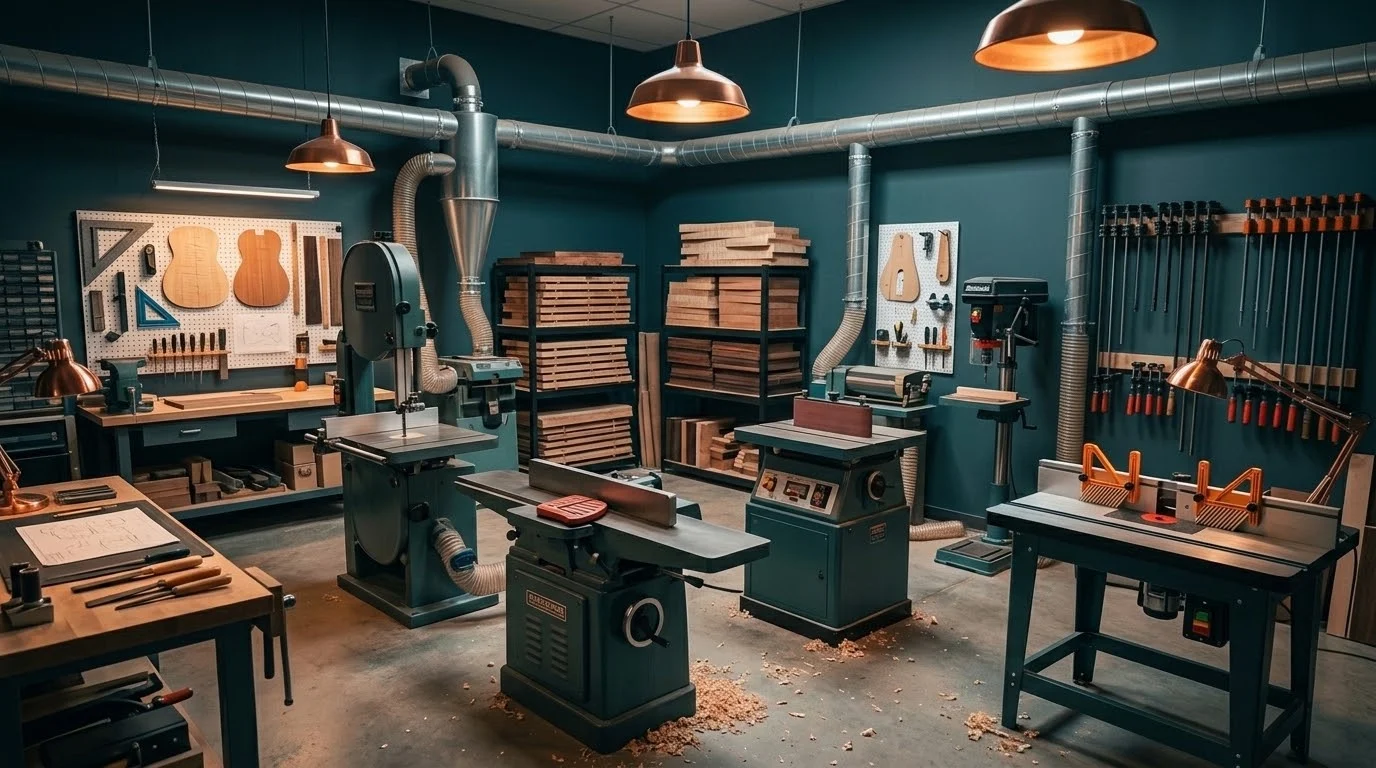
Une raboteuse-dégauchisseuse transforme par exemple complètement la préparation des bois. Une scie à ruban évite de demander à la scie sauteuse des travaux pour lesquels elle n’est pas idéale. Une perceuse à colonne rend les perçages répétitifs beaucoup plus simples, tandis que les différentes ponceuses permettent de réserver le travail manuel aux endroits où il apporte réellement quelque chose.
Dans mon propre atelier, la raboteuse-dégauchisseuse et la CNC font partie des outils principaux. La CNC mérite toutefois un article à elle seule, car elle ne constitue pas simplement une machine supplémentaire : elle introduit une méthode de travail complète fondée sur la CAO, la FAO, le référencement et le bridage.
Avant d’y arriver, il faut donc regarder les machines plus conventionnelles qui constituent le cœur d’un atelier de fabrication.
Avant de mettre une machine en marche
| Une machine stationnaire doit être considérée comme dangereuse avant même d’être mise sous tension. La première précaution ne concerne pas la lame ou l’outil, mais l’utilisateur. Cheveux longs attachés, vêtements ajustés, manches fermées, bijoux retirés et pas de gants pendant l’usinage. Un vêtement ample, un cordon, une chaîne, une montre ou un bracelet peuvent être entraînés par un arbre, un mandrin ou un outil tournant. Le cas des gants mérite une attention particulière, parce qu’ils donnent facilement une fausse impression de sécurité. Ils peuvent être utiles pour transporter du bois brut, manipuler une lame démontée ou travailler avec certains produits chimiques, mais près d’un organe mécanique en mouvement ils peuvent être happés et entraîner la main avec eux. La protection ne consiste donc pas à accumuler les équipements. Elle consiste à ne rien porter qui puisse être entraîné par la machine. Les lunettes, protections auditives et moyens de protection respiratoire seront développés dans le chapitre consacré à la sécurité générale de l’atelier, mais ils restent évidemment nécessaires chaque fois que l’opération l’exige. |
|---|
La scie à ruban
La scie à ruban est probablement l’une des machines les plus polyvalentes dans un atelier de guitare. Elle permet de débiter les plateaux, détourer un corps ou un manche, couper une tête inclinée, préparer des placages épais et réaliser quantité d’opérations avant le passage à la défonceuse ou à la ponceuse.
Elle possède un avantage important par rapport à une scie circulaire : la lame entraîne principalement la pièce vers la table plutôt que de chercher à la projeter vers l’utilisateur. Cela contribue probablement à son apparence relativement rassurante.
Il ne faut surtout pas en déduire qu’elle est inoffensive.
Une toupie inspire immédiatement le respect en raison de la taille et de la vitesse de son outil, alors qu’une scie à ruban paraît presque tranquille. La lame est étroite, son mouvement semble régulier et la machine est généralement moins spectaculaire. Cette impression peut précisément conduire à approcher les doigts beaucoup trop près de la coupe.
Régler le guide-lame
Le guide supérieur doit être descendu aussi près que possible de la pièce, en laissant uniquement la hauteur nécessaire au passage du bois.
Cela améliore le guidage de la lame et limite surtout la longueur de lame exposée.
Les guides latéraux et arrière doivent également être correctement réglés. Une lame mal guidée peut dériver, vibrer ou se déplacer lorsque l’effort de coupe augmente.
Ne pas poursuivre une petite chute avec les doigts
Lorsqu’une pièce devient trop petite pour être maintenue confortablement, il faut utiliser un poussoir ou changer de méthode.
Les petites chutes qui restent à proximité de la lame ne doivent pas être retirées à la main tant que la machine fonctionne. Une chute n’a aucune valeur comparée à un doigt.
Le même principe vaut lorsqu’une coupe commence mal : il est souvent préférable d’arrêter la machine, attendre l’immobilisation complète de la lame et reprendre correctement le travail plutôt que d’essayer de corriger la situation en mouvement.
La lame doit être adaptée au travail
Une lame large convient aux coupes relativement droites, tandis qu’une lame plus étroite permet de suivre des rayons plus serrés.
Essayer de forcer une lame large dans une courbe trop petite provoque des efforts latéraux inutiles et peut déformer la coupe.
La tension, l’affûtage et l’état général de la lame ont également une influence considérable sur la qualité du travail.
La raboteuse-dégauchisseuse
La raboteuse-dégauchisseuse est l’une des machines qui font réellement changer d’échelle un atelier.
La dégauchisseuse crée d’abord une face plane puis un chant de référence. La raboteuse permet ensuite de créer la face opposée parallèlement à la première et d’amener la pièce à l’épaisseur souhaitée.
Ce processus paraît élémentaire, mais il constitue la base d’une grande partie de la construction.
Un collage de corps, une table rapportée, un manche laminé ou une touche nécessitent des surfaces correctement préparées. Si les références de départ sont mauvaises, toutes les opérations suivantes devront compenser l’erreur.
Dégauchir avant de raboter
La raboteuse ne crée pas automatiquement une pièce plane.
Si une planche est courbe et qu’on la fait simplement passer dans une raboteuse, les rouleaux peuvent temporairement la plaquer contre la table, puis elle retrouvera une partie de sa courbure à la sortie.
Il faut donc d’abord créer une véritable face de référence à la dégauchisseuse, puis utiliser cette face contre la table de rabotage.
La séquence classique reste :
- une face dégauchie ;
- un chant dégauchi à 90° de cette face ;
- la seconde face rabotée parallèle à la première ;
- la largeur mise à la cote à partir du chant de référence.
Cette méthode fournit des surfaces fiables pour les opérations suivantes.
La dégauchisseuse demande une attention particulière
L’arbre porte-outils se trouve très près des mains lorsque l’on travaille des pièces relativement petites.
Le protecteur doit rester en place et les poussoirs doivent être utilisés dès que la position de la pièce l’exige.
Une pièce trop courte, trop étroite ou trop mince pour être manipulée correctement sur la machine ne doit pas être travaillée simplement parce qu’elle « passe quand même ».
Il faut également respecter le sens du fil. Certaines pièces de bois figuré ou au fil fortement incliné peuvent provoquer des arrachements importants.
La raboteuse seule
Dans certains ateliers, dégauchisseuse et raboteuse sont deux machines distinctes.
C’est souvent plus confortable lorsqu’on dispose de l’espace nécessaire, parce qu’il n’est pas nécessaire de reconfigurer la machine à chaque changement d’opération.
Une raboteuse permet de calibrer rapidement un corps, un manche ou une série de pièces, mais elle doit travailler à partir d’une surface déjà suffisamment fiable.
Il faut également tenir compte du snipe, ou talonnage, cette différence d’épaisseur qui peut apparaître en début ou en fin de pièce lorsque les rouleaux la prennent ou la libèrent.
Prévoir une longueur supplémentaire avant la mise à longueur définitive permet souvent de ne pas transformer ce phénomène en problème.
La ponceuse à bande et à disque
Une ponceuse stationnaire à bande ou à disque devient rapidement utile pour préparer des chants, reprendre des petites pièces, ajuster un angle ou approcher une forme.
Elle enlève cependant de la matière beaucoup plus rapidement qu’on ne le croit.
Un contact de quelques secondes supplémentaires peut suffire à modifier une cote ou un angle. La machine est donc excellente pour approcher une forme, mais elle ne remplace pas nécessairement une véritable surface de référence lorsque la géométrie doit être précise.
Sur le disque, il faut également travailler du côté où sa rotation pousse la pièce vers la table. Utiliser l’autre moitié du disque peut soulever la pièce et la rendre difficile à contrôler.
La ponceuse oscillante à rouleaux
La ponceuse oscillante à rouleaux est particulièrement adaptée à la fabrication de guitares.
Le cylindre tourne tout en se déplaçant verticalement, ce qui répartit l’usure de l’abrasif et limite l’échauffement local.
Je l’utilise notamment lorsque je fabrique un gabarit à partir d’un plan. Après le détourage grossier, elle permet de rejoindre progressivement le tracé et de travailler très proprement les courbes concaves, les cornes et les transitions.
Elle est également très pratique pour reprendre les contours d’un corps après la scie à ruban, avant le passage à la fraise à affleurer.
Attention aux petites pièces
La machine paraît relativement douce, mais une petite pièce peut facilement être entraînée par le rouleau.
Plus la pièce est petite, plus il devient important de réfléchir à la manière de la tenir, voire de fabriquer un support ou de choisir une méthode manuelle.
L’abrasif peut également brûler le bois lorsque l’on insiste trop longtemps au même endroit.
La ponceuse calibreuse
La ponceuse calibreuse, généralement à cylindre, devient particulièrement intéressante lorsqu’on travaille régulièrement des pièces relativement larges.
Elle permet d’amener progressivement un corps, une table, une touche ou certains placages à une épaisseur homogène.
Elle ne remplace pas totalement la raboteuse. Elle enlève beaucoup moins de matière par passe et travaille par abrasion plutôt que par coupe, mais elle permet de travailler des pièces ou des bois qui peuvent être délicats à raboter.
Elle est notamment intéressante pour certains bois figurés dont le fil peut provoquer des arrachements importants sous les fers d’une raboteuse.
Elle produit en revanche énormément de poussière fine et nécessite une aspiration efficace.
La perceuse à colonne
La perceuse à colonne ne sert pas simplement à « percer plus droit ».
Elle permet de positionner la pièce, de régler une profondeur, de répéter plusieurs trous avec des butées et d’utiliser des forets ou accessoires qui seraient beaucoup plus difficiles à maîtriser avec une perceuse portative.
Elle est particulièrement utile pour :
- les perçages de mécaniques ;
- les inserts de chevalet ;
- certains trous de cordes traversantes ;
- les perçages de fixation ;
- les mèches Forstner utilisées pour dégrossir des cavités ;
- certains travaux préparatoires avant défonçage.
Une pièce doit être maintenue
Une pièce importante ne devrait pas être simplement tenue à la main lorsqu’un foret de grand diamètre ou une mèche Forstner peut l’accrocher.
La table, les butées et les systèmes de serrage existent précisément pour éviter qu’une pièce ne commence soudainement à tourner autour du foret.
Les cheveux, vêtements, cordons et bijoux représentent ici un danger particulièrement évident, puisque le mandrin et l’outil tournent directement devant l’utilisateur.
Et, là encore, pas de gants pendant le perçage.
La perceuse n’est pas nécessairement une presse
Comme nous l’avons vu pour le frettage, une vieille perceuse à colonne peut parfaitement être transformée en presse.
Il est cependant préférable d’éviter d’utiliser régulièrement comme presse la machine que l’on souhaite conserver pour les perçages de précision. Des efforts statiques importants et répétés peuvent finir par introduire du jeu dans le fourreau, le mécanisme de descente ou la broche.
Une ancienne perceuse réservée à cet usage constitue en revanche une excellente base de presse.
La table de défonceuse
Installer une défonceuse sous une table transforme considérablement son utilisation.
Au lieu de déplacer la machine autour de la pièce, on déplace la pièce autour de l’outil. Cela peut être très pratique pour certaines opérations de contour, les petites pièces, les chanfreins et les arrondis.
Le travail devient également plus proche de celui d’une petite toupie.
Cette configuration demande en contrepartie davantage de prudence, parce que la fraise est exposée au-dessus de la table et parfois partiellement masquée par la pièce.
Les guides, poussoirs, presseurs et protections deviennent alors beaucoup plus importants.
La toupie
La toupie est une machine extrêmement efficace pour profiler, feuillurer, calibrer et réaliser des opérations répétitives.
C’est aussi une machine qui inspire généralement beaucoup plus de respect que les précédentes, et ce n’est pas sans raison.
L’outil peut avoir un diamètre important et tourner à grande vitesse. Les conséquences d’un mauvais maintien, d’un outil mal monté ou d’un rejet peuvent être très graves.
Le sens d’avance est fondamental
Comme avec une défonceuse, la pièce doit normalement être avancée dans le sens qui s’oppose à la rotation de l’outil.
Dans le mauvais sens, la machine peut essayer d’entraîner elle-même la pièce.
Certaines opérations professionnelles utilisent volontairement d’autres méthodes, notamment avec un entraîneur mécanique, mais elles ne doivent pas être improvisées.
Protecteurs et entraîneurs
Le protecteur n’est pas un accessoire décoratif à enlever dès qu’il devient gênant.
Une opération qui ne peut être réalisée avec les protections normalement prévues doit conduire à réfléchir au montage, au guide ou à l’outil utilisé.
Pour les travaux répétitifs, un entraîneur mécanique permet également de maintenir une vitesse d’avance constante tout en éloignant les mains de l’outil.
Les presses et systèmes de serrage
L’équipement d’un atelier ne se limite pas aux machines motorisées.
Une bonne collection de serre-joints, presses et systèmes de maintien devient rapidement indispensable.
Le collage d’un corps, d’une table rapportée ou d’un manche laminé demande une pression suffisamment bien répartie. Certains travaux de réparation imposent des montages beaucoup plus spécifiques.
Le nombre de serre-joints disponibles semble d’ailleurs suivre une loi assez constante : il en manque toujours au moins un.
Mais la force n’est pas un objectif en soi.
Un serrage excessif peut déformer une pièce, expulser presque toute la colle d’un joint ou marquer le bois. L’objectif est d’assurer un contact régulier entre les surfaces pendant la prise de l’adhésif.
L’aspiration devient une machine à part entière
À partir du moment où plusieurs machines stationnaires entrent dans l’atelier, un simple aspirateur branché ponctuellement sur la machine utilisée atteint rapidement ses limites.
Scie à ruban, raboteuse, dégauchisseuse et ponceuses ne produisent pas les mêmes déchets.
La raboteuse génère énormément de copeaux volumineux, tandis qu’une ponceuse produit surtout des poussières beaucoup plus fines.
Un véritable système d’aspiration permet de connecter plusieurs machines et d’évacuer les déchets directement au plus près de leur production.
Un séparateur cyclonique peut également éviter que la majorité des copeaux atteignent directement le filtre ou le sac de l’aspirateur.
L’aspiration des copeaux et la filtration de l’air ne sont cependant pas exactement la même chose. Une installation capable d’avaler rapidement les copeaux d’une raboteuse n’est pas automatiquement excellente pour retenir les particules les plus fines.
Nous reviendrons sur cette distinction dans le chapitre consacré à la sécurité de l’atelier.
Le compresseur
Un compresseur peut trouver de nombreux usages dans l’atelier : soufflette, outils pneumatiques, nettoyage de certains équipements et bien sûr alimentation d’un pistolet de peinture.
Son dimensionnement dépend fortement de ce qu’on lui demande.
Un petit compresseur peut suffire pour quelques opérations ponctuelles, mais l’utilisation d’un pistolet nécessite un débit d’air réellement adapté.
Comme son rôle devient particulièrement important lors des finitions, nous le retrouverons surtout dans l’article consacré à l’équipement de peinture.
La soufflette demande par ailleurs de la prudence. Envoyer de l’air comprimé sur une surface poussiéreuse ne fait souvent que déplacer les particules dans l’air de l’atelier, et l’air comprimé ne doit évidemment jamais être dirigé vers une personne.
Toutes les machines ne sont pas nécessaires
Équiper un atelier ne consiste pas à acheter chaque machine qui existe.
Une machine devient réellement intéressante lorsqu’elle remplace une opération fréquente, améliore une référence importante ou permet de travailler plus régulièrement.
Pour quelqu’un qui fabrique occasionnellement une guitare, une bonne défonceuse et quelques gabarits peuvent rester plus utiles qu’une machine stationnaire rarement utilisée.
Pour quelqu’un qui prépare régulièrement des manches, des corps et des tables, l’absence d’une raboteuse-dégauchisseuse devient rapidement beaucoup plus contraignante.
L’équipement dépend donc directement de la manière de travailler.
Quelques machines changent néanmoins véritablement le flux de travail
Dans un atelier de fabrication régulier, certaines machines deviennent particulièrement structurantes :
| Machine | Ce qu’elle apporte principalement |
|---|---|
| Scie à ruban | Débit et détourage |
| Raboteuse-dégauchisseuse | Faces, chants et épaisseurs de référence |
| Ponceuse bande/disque | Ajustage et mise en forme |
| Ponceuse oscillante | Courbes et contours concaves |
| Ponceuse calibreuse | Épaisseur et préparation de surfaces |
| Perceuse à colonne | Perçages contrôlés et répétitifs |
| Table de défonceuse | Profilage et copiage stationnaires |
| Toupie | Usinage puissant et répétitif |
| Aspiration | Gestion des copeaux et poussières à la source |
Aucune ne remplace la mesure, le traçage ou la compréhension de la géométrie de l’instrument.
Elles permettent simplement de consacrer moins de temps à produire les références que l’on a déjà définies.
Le danger n’est pas toujours là où on l’attend
Les grosses machines impressionnent naturellement. Une toupie exposant un outil de grand diamètre met immédiatement l’utilisateur sur ses gardes.
D’autres machines paraissent beaucoup plus rassurantes.
La scie à ruban en est un bon exemple. Son fonctionnement relativement calme et l’absence de certains phénomènes spectaculaires associés aux scies circulaires peuvent conduire à relâcher l’attention, alors que la lame reste parfaitement capable de provoquer une blessure grave en une fraction de seconde.
La familiarité est probablement l’un des risques les plus difficiles à gérer dans un atelier. Après des centaines d’opérations sans incident, une machine finit par sembler banale.
Elle n’a pourtant pas changé.
Une machine que l’on connaît très bien reste une machine.
Et la CNC ?
Elle manque volontairement à cette liste détaillée.
Non parce qu’elle serait réservée à l’industrie ou accessoire dans un atelier artisanal, bien au contraire. Elle peut devenir l’un des principaux outils de fabrication et prendre en charge le détourage, les cavités, les neck pockets, les manches, les touches, les surfaces sculptées, les perçages et même la fabrication des gabarits utilisés ensuite sur d’autres machines.
Mais son fonctionnement implique une autre logique.
Avant de couper le bois, il faut définir la pièce numériquement, préparer les opérations d’usinage, choisir les outils, définir les origines, organiser le bridage et parfois prévoir plusieurs retournements parfaitement référencés.
La CNC ne constitue donc pas simplement le niveau supérieur de la défonceuse.
Elle mérite que nous lui consacrions le prochain article.