La CNC
Une autre manière de fabriquer
Une CNC n’est pas simplement une défonceuse à laquelle on aurait ajouté des moteurs. Elle reprend effectivement le même principe d’usinage, une fraise enlève de la matière, mais elle change profondément la manière de préparer le travail.
Avec une défonceuse et un gabarit, une grande partie de la géométrie existe physiquement avant même de démarrer la machine. Le roulement suit une forme déjà construite, et l’opérateur contrôle directement le déplacement de l’outil.
Avec une CNC, la géométrie existe d’abord sous forme numérique. Il faut concevoir la pièce, définir les opérations qui permettront de la fabriquer, choisir les outils, les profondeurs de passe, les vitesses, les origines et la manière dont le brut sera maintenu sur la machine. Ce n’est qu’ensuite que la CNC exécutera les déplacements prévus.
La machine apporte une excellente répétabilité, mais elle reproduit les erreurs avec exactement la même fidélité que les bonnes décisions.
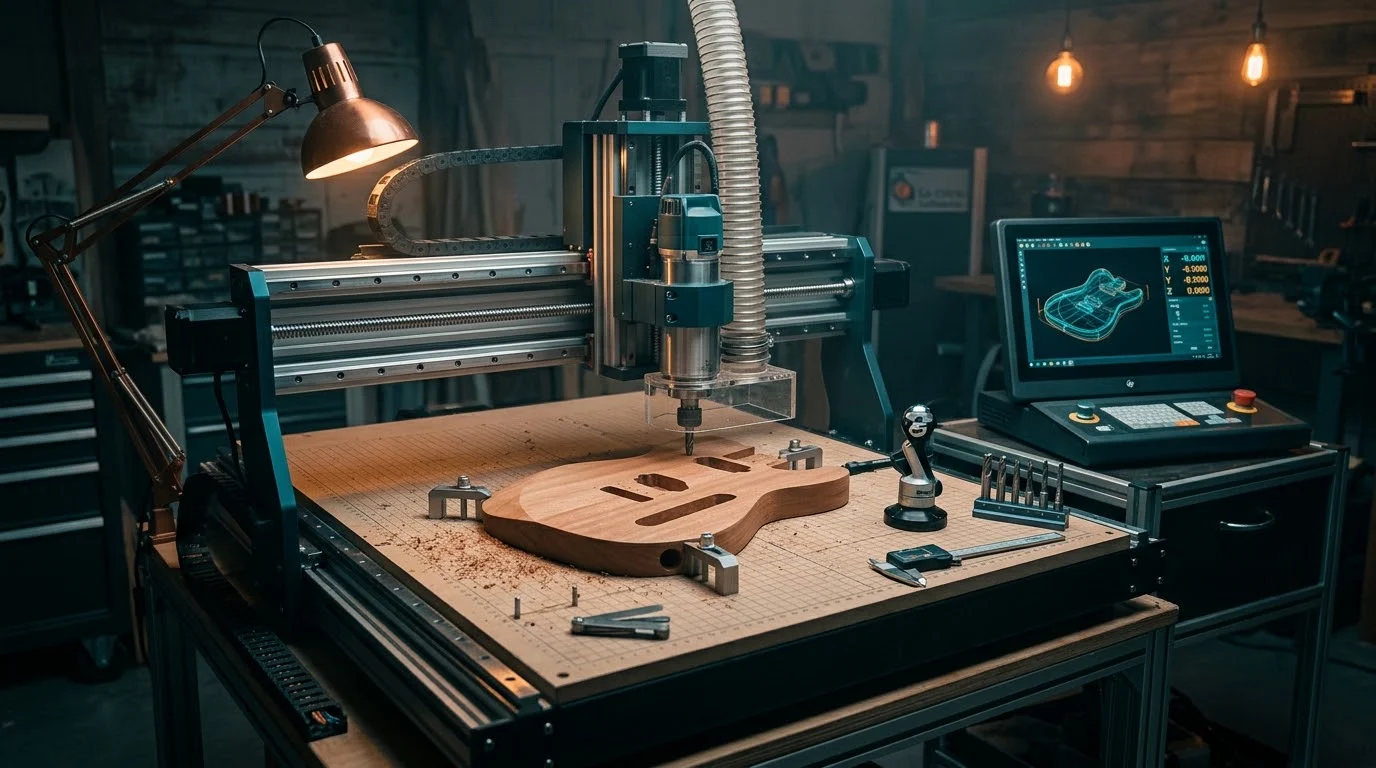
De la CAO à la pièce réelle
Le travail commence généralement par la CAO, conception assistée par ordinateur.
Le corps, le manche, les cavités, les perçages ou les différents composants sont dessinés avec leurs dimensions réelles. Pour un instrument complet, il est particulièrement intéressant de construire le projet autour de références communes : axe de l’instrument, diapason, position du chevalet, jonction corps-manche, plans des différentes surfaces.
Le modèle numérique devient alors l’équivalent du plan traditionnel, mais avec un avantage important : les relations entre les pièces peuvent être contrôlées avant même de toucher au bois.
Une modification du neck pocket, par exemple, peut être vérifiée directement avec le manche correspondant, tandis que la position d’un chevalet peut être contrôlée par rapport au diapason et à l’axe des cordes.
Cela ne supprime pas les erreurs de conception, mais permet d’en détecter une grande partie avant l’usinage.
La FAO
Une fois la pièce dessinée, il faut expliquer à la machine comment la fabriquer.
C’est le rôle de la FAO, fabrication assistée par ordinateur.
Le logiciel transforme la géométrie en trajectoires d’outil. Pour chaque opération, il faut notamment définir :
- la fraise ;
- la vitesse de rotation ;
- la vitesse d’avance ;
- la profondeur de passe ;
- la profondeur finale ;
- le sens d’usinage ;
- les entrées et sorties de matière ;
- les éventuelles passes de finition.
Le résultat est ensuite traduit en G-code compatible avec le contrôleur de la machine.
Cette étape est fondamentale. Deux programmes peuvent produire exactement la même forme finale tout en imposant à la fraise, au bois et à la machine des efforts très différents.
2D, 2,5D et 3D
Toutes les opérations d’une CNC ne demandent pas le même type de programmation.
Usinage 2D
Dans une opération essentiellement 2D, la fraise suit un tracé dans les axes X et Y, la profondeur restant constante pendant la trajectoire.
On peut ainsi réaliser certains perçages, gravures ou découpes simples.
Usinage 2,5D
C’est probablement le type d’usinage le plus fréquemment utilisé pour un corps de guitare.
La machine travaille toujours principalement dans le plan X-Y, mais à plusieurs profondeurs successives.
Cela convient parfaitement pour :
- le contour d’un corps ;
- les cavités de micros ;
- le logement électronique ;
- le neck pocket ;
- les cavités de vibrato ;
- les passages et poches diverses.
La profondeur change d’une opération ou d’une passe à l’autre, mais la surface usinée reste essentiellement horizontale ou verticale.
Usinage 3D
Lorsque les trois axes se déplacent simultanément, la CNC peut produire des surfaces complexes.
Cela devient intéressant pour :
- une table sculptée ;
- le profil arrière d’un manche ;
- des transitions de talon ;
- certains chanfreins complexes ;
- des formes ergonomiques ;
- des sculptures ou reliefs.
On travaille généralement avec une phase d’ébauche, destinée à enlever rapidement une grande partie de la matière, puis une phase de finition utilisant une fraise et des trajectoires mieux adaptées à l’état de surface recherché.
La machine elle-même
Toutes les CNC ne présentent évidemment pas la même rigidité ni les mêmes capacités.
Pour travailler le bois, une machine relativement légère peut déjà produire d’excellents résultats, mais plusieurs caractéristiques deviennent rapidement importantes :
- rigidité du châssis ;
- absence de jeu dans les axes ;
- qualité des guidages ;
- précision des vis ou crémaillères ;
- puissance de la broche ;
- dimensions utiles ;
- capacité à maintenir les pièces correctement ;
- efficacité de l’aspiration.
Une grande surface de travail n’est pas automatiquement synonyme de précision. Une machine plus petite et rigide peut produire un meilleur résultat qu’une grande structure manquant de rigidité.
La précision finale dépend de toute la chaîne mécanique.
Broche ou défonceuse
Les petites CNC peuvent utiliser une défonceuse conventionnelle comme moteur d’usinage.
Cette solution fonctionne parfaitement pour commencer et permet d’utiliser un équipement relativement accessible.
Une véritable broche, généralement pilotée par variateur de fréquence, apporte cependant plusieurs avantages :
- fonctionnement prévu pour des durées importantes ;
- vitesse réglable de manière plus précise ;
- bruit souvent inférieur ;
- meilleure concentricité suivant le matériel ;
- possibilité de pilotage depuis le contrôleur ;
- choix de pinces plus adapté à un usage CNC.
Une broche ne garantit pas pour autant la précision si la machine elle-même manque de rigidité ou si la fraise est mal serrée.
Les fraises
Une CNC de lutherie utilise une grande partie des mêmes fraises qu’une défonceuse traditionnelle, mais leur choix doit également tenir compte de la trajectoire programmée.
Les plus courantes sont :
| Fraise | Utilisation |
|---|---|
| Fraise droite | Cavités et opérations générales |
| Fraise hélicoïdale ascendante | Bonne évacuation des copeaux |
| Fraise hélicoïdale descendante | Surface supérieure plus propre |
| Fraise compression | Bords propres sur les deux faces |
| Fraise hémisphérique | Usinage et finition 3D |
| Fraise à surfacer | Mise à niveau du martyr ou d’une pièce |
| Fraise fine | Détails, rainures et petits rayons |
Une fraise hélicoïdale ascendante évacue efficacement les copeaux mais peut favoriser l’arrachement sur la face supérieure. Une fraise descendante plaque au contraire davantage les fibres vers la pièce mais évacue moins facilement les copeaux depuis une cavité profonde.
Les fraises à compression combinent les deux géométries afin d’obtenir des bords propres sur les deux faces, à condition que la profondeur d’engagement permette réellement aux deux parties de la fraise de travailler comme prévu.
En complément, je vous propose la lecture d'un article de Christophe de chez cncfraises.fr explicitant les caractéristiques d'une fraise CNC.
Diamètre de fraise et géométrie
La CNC ne peut pas produire un angle intérieur plus petit que le rayon de la fraise qui le réalise.
Une fraise de 6 mm laissera donc au minimum un rayon intérieur de 3 mm.
Cette contrainte doit être intégrée dès la conception.
Pour un neck pocket ou une cavité destinée à recevoir une pièce aux angles presque carrés, il faut soit prévoir les rayons compatibles, soit employer une fraise plus petite, soit introduire des dégagements spécifiques.
La machine reproduit exactement le dessin qu’elle peut physiquement atteindre, pas nécessairement celui que l’on voit à l’écran.
Le brut doit devenir une référence
Avant d’usiner, il faut savoir où se trouve la pièce dans l’espace de la machine.
On définit généralement une origine en X, Y et Z, qui servira de référence au programme.
Cette origine peut être placée :
- dans un coin du brut ;
- au centre de la pièce ;
- sur la surface supérieure ;
- sur la table ou le martyr pour certaines opérations.
Il n’existe pas une méthode universelle. Ce qui compte est de choisir un système cohérent et reproductible.
Pour une guitare, placer l’origine X-Y sur l’axe du modèle présente souvent des avantages, notamment lorsque des opérations doivent être effectuées sur les deux faces.
Le zéro Z
Le zéro vertical mérite une attention particulière.
Il peut être pris sur le dessus du brut ou sur une surface fixe de la machine.
Prendre Z0 sur le brut est simple, mais suppose que son épaisseur et sa surface soient suffisamment régulières.
Prendre Z0 sur le martyr ou sur une référence fixe peut être plus intéressant lorsque l’épaisseur finale de la pièce est critique.
Dans tous les cas, une erreur de zéro Z peut avoir des conséquences immédiates : une cavité quelques millimètres trop profonde ou une fraise envoyée directement dans le martyr.
Les palpeurs permettent d’automatiser une partie de cette opération, mais ils ne suppriment pas la nécessité de comprendre la référence utilisée.
Le bridage
La pièce doit rester parfaitement immobile.
C’est une évidence, mais le bridage est souvent l’une des parties les plus délicates d’un usinage CNC.
On peut utiliser :
- brides mécaniques ;
- vis dans les zones sacrifiables ;
- butées ;
- table à rainures ;
- inserts ;
- aspiration par vide ;
- ruban et cyanoacrylate pour certaines petites pièces ;
- montages spécifiques.
Le système doit résister aux efforts générés par la fraise tout en restant hors de sa trajectoire.
Une bride oubliée dans le parcours de l’outil peut détruire la fraise, endommager la machine et projeter des fragments.
Le bridage doit donc être considéré comme une partie de la programmation.
Le martyr
Un martyr, ou spoilboard, est généralement placé sur la table de la machine.
Il permet notamment :
- de protéger la table ;
- de visser certaines pièces ;
- de traverser complètement un brut sans toucher la structure de la machine ;
- de disposer d’une surface que l’on peut surfacer régulièrement.
Le MDF est très souvent utilisé parce qu’il est économique, relativement stable et facile à usiner.
La surface du martyr doit être parallèle au plan de déplacement de la machine. Un surfaçage périodique permet de rétablir cette référence.
Les attaches et le détourage
Lorsqu’un corps est entièrement détouré, il faut empêcher la pièce de devenir libre avant la fin de l’opération.
Une solution consiste à laisser des attaches, ou tabs, petites zones non usinées reliant temporairement la pièce au brut.
Elles sont ensuite supprimées manuellement.
Une autre solution consiste à utiliser un bridage indépendant suffisamment efficace pour maintenir le corps même lorsque son contour est totalement libéré.
Le choix dépend de la pièce, de l’outillage et du montage.
Usiner les deux faces
La fabrication d’un corps ou d’un manche nécessite souvent des opérations sur les deux côtés.
Le problème n’est pas simplement de retourner la pièce, il faut pouvoir la repositionner exactement dans le même système de coordonnées.
Une méthode courante consiste à utiliser des pions de référencement.
Des trous sont réalisés dans le brut et le martyr, puis des pions assurent une position connue lorsque la pièce est retournée.
Pour que le système fonctionne, les références doivent avoir été prévues dès la conception du programme.
Un retournement approximatif peut déplacer toutes les opérations de la seconde face, même si chaque parcours est parfaitement exécuté.
Le manche
Le manche est particulièrement intéressant à réaliser sur CNC parce qu’il combine plusieurs géométries.
La machine peut prendre en charge :
- le contour ;
- la rainure du truss rod ;
- les logements de renfort ;
- la forme de la tête ;
- les perçages ;
- le radius de touche ;
- éventuellement les rainures de frettes ;
- le profil arrière ;
- la transition du talon.
Le profil arrière constitue une opération 3D typique.
Une première fraise peut enlever rapidement la matière, puis une fraise hémisphérique effectue des passages rapprochés pour obtenir la surface finale.
Il restera néanmoins un travail manuel de ponçage et de finition.
Une CNC permet d’obtenir une géométrie très régulière, elle ne livre pas nécessairement une surface prête à vernir.
La touche
La touche se prête également très bien à la CNC.
Le radius peut être directement usiné, y compris lorsqu’il est composé. Les rainures de frettes peuvent être positionnées à partir du diapason numérique, les incrustations peuvent être préparées avec une très grande précision et les contours peuvent être réalisés dans le même référencement.
C’est ici que la combinaison CAO-CNC devient particulièrement intéressante, car toutes les opérations dépendent directement du même modèle.
Il faut toutefois que la fraise employée pour les rainures corresponde réellement au tang des frettes utilisées.
La précision numérique ne compense pas un mauvais choix d’outil.
Le corps
Sur un corps solid-body, la CNC peut réaliser pratiquement toutes les opérations principales :
- détourage ;
- neck pocket ;
- cavités de micros ;
- cavité électronique ;
- logements de vibrato ;
- perçages ;
- chanfreins ;
- contours ergonomiques ;
- tables sculptées.
Cela ne signifie pas nécessairement qu’il soit avantageux de tout lui confier.
Une opération très simple peut parfois être réalisée plus rapidement à la perceuse à colonne ou à la défonceuse, surtout s’il faudrait fabriquer un montage spécifique uniquement pour la programmer sur CNC.
La bonne question n’est donc pas « Est-ce que la CNC peut le faire ? », mais plutôt « Est-ce que la CNC est ici la méthode la plus efficace ? »
CNC et gabarits
Comme nous l’avons vu précédemment, les deux méthodes restent complémentaires.
La CNC permet de fabriquer des gabarits parfaitement reproductibles, qui pourront ensuite être utilisés à la défonceuse.
À l’inverse, une modification ponctuelle sur un instrument existant peut être beaucoup plus simple avec un gabarit.
Si l’on doit ajouter une cavité de vibrato sur une guitare déjà assemblée et terminée, positionner un gabarit prend parfois quelques minutes. Installer le même instrument sur la CNC peut demander beaucoup plus de temps : bridage spécifique, protection de la finition, référencement et contrôle des dégagements.
La CNC n’est donc pas automatiquement la solution la plus moderne et donc la meilleure. Elle est un outil parmi les autres, particulièrement puissant lorsque la pièce et le processus ont été conçus pour elle.
Les vitesses d’avance et de rotation
Une fraise doit couper, pas simplement frotter contre le bois.
La vitesse de rotation, le nombre de dents et la vitesse d’avance déterminent ensemble la quantité de matière retirée par chaque arête de coupe.
Une avance trop faible combinée à une rotation importante peut produire davantage de chaleur, brûler le bois et user prématurément la fraise.
À l’inverse, une avance excessive ou une profondeur de passe trop importante peut provoquer vibrations, perte de pas, déformation de l’outil ou rupture de la fraise.
Il n’existe donc pas une vitesse correcte pour « le bois ».
Le diamètre et le type de fraise, le nombre de dents, l’essence, la profondeur de passe, la rigidité de la machine et la puissance de la broche doivent être considérés ensemble.
Les valeurs recommandées par le fabricant de la fraise constituent généralement un meilleur point de départ qu’une valeur recopiée d’une autre machine.
Ébauche et finition
Pour une surface 3D ou une grande cavité, il est souvent inutile de demander à une petite fraise de finition d’enlever toute la matière.
Une première opération d’ébauche utilise un outil capable de retirer rapidement le volume principal tout en laissant une petite surépaisseur.
Une seconde opération de finition enlève ensuite uniquement cette matière restante.
Cette séparation réduit le temps d’usinage et permet à la fraise de finition de travailler dans des conditions plus régulières.
Le même principe existe dans le travail manuel : on ne commence pas une sculpture avec le papier abrasif destiné au polissage final.
Avalant et opposition
La CNC permet de choisir précisément le sens dans lequel la fraise rencontre la matière.
En fraisage en avalant, la rotation de la fraise tend à entraîner le matériau dans le sens d’avance. Sur une machine suffisamment rigide et sans jeu excessif, cette méthode produit souvent une belle finition et sollicite correctement l'arête de coupe.
Le fraisage en opposition fait travailler la fraise dans le sens inverse par rapport à l’avance.
Le comportement dépend du matériau, de la machine et de l’opération. Dans le bois, il peut être utile de modifier localement la stratégie pour limiter certains arrachements.
Là encore, la CNC permet de contrôler précisément ce que l’on faisait auparavant en choisissant manuellement le sens de passage de la défonceuse.
Précision, résolution et répétabilité
Une CNC peut afficher des déplacements au centième ou au millième de millimètre sans être réellement capable de produire une pièce exacte à cette précision.
Il faut distinguer plusieurs notions.
La résolution indique le plus petit déplacement que le système peut théoriquement commander.
La répétabilité indique la capacité de la machine à revenir au même endroit.
La précision réelle dépend de la géométrie, du jeu mécanique, de la rigidité, de la flexion de la fraise, du bridage et de nombreux autres paramètres.
En lutherie, une répétabilité fiable est souvent plus importante qu’un affichage spectaculaire de décimales.
Calibrer la machine
Avant de lui confier des pièces importantes, il faut vérifier que les déplacements commandés correspondent aux déplacements réels.
Un déplacement de 500 mm demandé sur l’axe X doit réellement produire 500 mm.
Il faut également contrôler :
- la perpendicularité de X et Y ;
- la perpendicularité de Z par rapport à la table ;
- le jeu mécanique ;
- l’état du martyr ;
- la concentricité de la broche ;
- la répétabilité des origines.
Une machine mal calibrée peut fabriquer vingt pièces rigoureusement identiques et toutes fausses.
Simuler avant d’usiner
Les logiciels de FAO permettent généralement de visualiser les parcours avant d’envoyer le programme à la machine.
Cette étape doit devenir une habitude.
Il faut notamment vérifier :
- les profondeurs ;
- les mouvements rapides ;
- l’ordre des opérations ;
- les hauteurs de sécurité ;
- les changements d’outils ;
- la position des brides ;
- le matériau restant après chaque phase.
Un programme peut être syntaxiquement parfait et néanmoins comporter une erreur de conception suffisante pour envoyer la fraise au mauvais endroit.
Le premier usinage n’est pas une formalité
Lorsqu’un programme est utilisé pour la première fois, il mérite davantage de surveillance.
On peut effectuer une simulation, faire circuler la machine plus haut que la pièce pour contrôler les mouvements, ou réduire temporairement les vitesses lorsque le contrôleur le permet.
Il faut également savoir où se trouve l’arrêt d’urgence et pouvoir l’atteindre immédiatement.
Une CNC ne doit pas inspirer moins de prudence simplement parce que l’opérateur ne tient pas lui-même la machine.
Ne pas mettre les mains dans la machine
La CNC crée parfois une illusion particulière : comme les mouvements sont automatisés, on peut être tenté de retirer un copeau ou de vérifier une pièce pendant que le programme tourne.
Il ne faut pas le faire.
Une machine peut changer brusquement de direction ou effectuer un mouvement rapide que l’opérateur n’avait pas anticipé.
Pour retirer un morceau, contrôler une fraise ou intervenir sur le bridage, la machine doit être arrêtée dans un état où aucun mouvement inattendu ne peut survenir.
L’aspiration
Une CNC travaillant le bois peut produire pendant plusieurs heures une quantité considérable de copeaux et de poussières.
Une bonne aspiration autour de la fraise améliore :
- la visibilité ;
- l’évacuation des copeaux ;
- la qualité de certaines opérations ;
- la propreté des guidages ;
- l’environnement de travail.
Les sabots d’aspiration fixés autour de la broche sont particulièrement efficaces pour les opérations de surface et les cavités ouvertes.
Ils peuvent toutefois gêner la visibilité lors des premiers tests, ce qui impose de trouver un compromis entre observation et captage.
La CNC ne remplace pas le technicien
La CNC excelle dans ce qui lui est demandé : déplacer un outil selon une trajectoire déterminée avec une grande répétabilité.
Elle ne sait pas si le morceau de bois présente un défaut caché, si une table figurée serait plus belle déplacée de quelques millimètres, si une opération prévue dans le programme est réellement pertinente ou si le manche obtenu donnera la sensation recherchée.
Elle ne décide pas non plus de la qualité du ponçage, du frettage, du réglage ou de la finition.
Elle déplace une partie du travail.
Une partie de la compétence qui se trouvait autrefois dans le geste de l’opérateur se déplace vers la conception, la programmation, la préparation de la pièce et le choix des stratégies d’usinage.
Une machine très moderne qui travaille avec des principes très anciens
La CNC peut donner l’impression de rompre complètement avec les méthodes traditionnelles, mais les principes fondamentaux restent étonnamment proches.
Il faut toujours :
- disposer d’une référence fiable ;
- maintenir correctement la pièce ;
- choisir l’outil adapté ;
- comprendre le matériau ;
- enlever la matière progressivement ;
- contrôler le résultat.
Le gabarit physique devient un modèle numérique, le déplacement manuel de la défonceuse devient une trajectoire calculée et les butées mécaniques deviennent des coordonnées.
La différence essentielle est que ces décisions doivent être prises avant que la machine ne commence à couper.
C’est ce qui fait de la CNC un outil particulièrement puissant en lutherie : elle permet de réunir conception et fabrication dans un même processus, avec une précision et une répétabilité difficiles à obtenir autrement, tout en laissant au technicien la responsabilité de ce qui compte encore le plus, savoir ce qu’il veut fabriquer et pourquoi il le fabrique ainsi.