L’équipement de finition: De la bombe à la cabine de peinture
La finition est probablement l’un des domaines où l’équipement peut varier le plus d’un atelier à l’autre. Il est parfaitement possible d’obtenir une très belle finition avec quelques bombes aérosol, du papier abrasif et beaucoup de patience, tandis qu’un atelier travaillant régulièrement utilisera plutôt un compresseur, plusieurs pistolets, une zone de préparation, une cabine ventilée et du matériel de polissage.
Cette différence d’équipement ne correspond pas forcément à une différence absolue de qualité. Elle concerne surtout le contrôle de l’application, la répétabilité, la vitesse de travail et la possibilité d’utiliser différents produits.
L’huile, la gomme-laque, une nitrocellulose en aérosol, un vernis à l’eau pulvérisé ou un polyuréthane bicomposant ne demandent pas le même matériel. Il faut donc commencer par choisir le système de finition avant de choisir l’équipement destiné à l’appliquer.
Le poste de préparation
Une bonne finition commence bien avant la première couche.
Le bois doit pouvoir être inspecté, poncé et nettoyé dans de bonnes conditions. Un éclairage puissant, idéalement provenant de plusieurs directions, permet de révéler les rayures, creux, traces de ponçage et défauts qui deviennent beaucoup plus visibles une fois la finition appliquée.
Une lumière rasante est particulièrement utile. Une surface qui semble parfaitement plane sous un éclairage frontal peut révéler immédiatement des ondulations ou des rayures lorsqu’elle est éclairée presque parallèlement.
Le poste de préparation devrait également être séparé autant que possible de la zone de pulvérisation. Poncer du bois à quelques mètres d’un instrument fraîchement verni est une excellente manière de retrouver de la poussière incrustée dans la couche suivante.
Maintenir l’instrument
Une guitare doit pouvoir être manipulée sans toucher les surfaces fraîchement traitées.
Pour un corps, on peut utiliser un manche provisoire fixé dans le neck pocket, un support vissé dans des perçages qui seront ensuite cachés ou différents systèmes de suspension. Les manches peuvent être maintenus par les trous de mécaniques, par le talon ou par un montage spécifiquement prévu.
Le système doit permettre de présenter toutes les zones à traiter sans devoir saisir l’instrument entre deux couches.
La rotation est également intéressante. Un support permettant de faire tourner le corps facilite énormément l’application régulière sur les chants et évite de devoir tourner autour d’une pièce suspendue de manière incontrôlée.
Comme pour le bridage sur CNC, le support fait partie du processus. Il vaut mieux réfléchir à la manière dont la pièce sera tenue avant de préparer le produit.
Le ponçage
Les cales à poncer restent indispensables, même dans un atelier très équipé.
Le papier abrasif utilisé directement avec les doigts suit les défauts au lieu de les supprimer. Une cale rigide permet de conserver une surface plane, tandis qu’une cale souple peut épouser certaines courbes sans créer d’arêtes.
Une ponceuse orbitale est très utile pour les grandes surfaces au début de la préparation, mais plus on approche de la finition, plus le travail manuel permet de contrôler les arêtes, les courbes et la quantité de matière retirée.
Les ponceuses aspirées présentent ici un avantage important : elles réduisent fortement la poussière déposée sur la pièce et dans l’atelier.
L’équipement nécessaire évoluera suivant les étapes, depuis les abrasifs relativement grossiers utilisés avant finition jusqu’aux abrasifs très fins destinés au ponçage entre couches ou avant polissage.
Les abrasifs
Tous les abrasifs ne se comportent pas de la même manière, même lorsqu’ils affichent le même numéro de grain.
On rencontre notamment du papier classique, des abrasifs à l’eau, des films abrasifs, des mousses, des systèmes de type Micro-Mesh et des disques destinés aux ponceuses orbitales.
Le support influence autant le comportement que le grain. Un abrasif monté sur une mousse souple ne produit pas la même géométrie qu’un papier placé sur une cale dure.
Pour le travail de finition, il est utile de disposer de plusieurs types plutôt que d’essayer de tout accomplir avec un seul rouleau de papier.
Les finitions qui ne demandent pas de pulvérisation
Toutes les finitions ne nécessitent pas un pistolet.
Les huiles peuvent être appliquées au chiffon, au tampon ou parfois au pinceau selon le produit. La gomme-laque peut être appliquée au pinceau ou selon la technique du vernis au tampon. Certains produits à l’eau sont également prévus pour une application manuelle.
Dans ces cas, l’équipement est relativement réduit, mais la préparation de la surface reste tout aussi importante.
Il faut également prévoir des récipients propres, des chiffons appropriés et une manière de stocker ou d’éliminer correctement les consommables souillés.
Le cas des chiffons imprégnés d’huiles siccatives mérite notamment une attention particulière, car leur oxydation peut dégager suffisamment de chaleur pour provoquer une inflammation spontanée lorsqu’ils sont accumulés en boule. Nous reviendrons sur ce risque dans le chapitre consacré à la sécurité.
Les bombes aérosol
La bombe aérosol constitue probablement la manière la plus accessible de réaliser une finition pulvérisée.
Elle ne nécessite ni compresseur ni pistolet et permet d’utiliser des produits formulés spécialement pour la guitare, notamment certaines nitrocelluloses, couleurs et vernis.
Pour un instrument unique, elle peut produire un excellent résultat.
Ses principales limites viennent du débit, de la forme du jet, de la quantité relativement faible de produit disponible et du contrôle plus réduit de l’atomisation par rapport à un véritable pistolet.
La pression évolue également avec la température et au fur et à mesure que la bombe se vide. Une bombe froide et une bombe maintenue à une température normale d’utilisation peuvent donc se comporter assez différemment.
Il ne faut évidemment pas chauffer un aérosol de manière improvisée : il s’agit d’un récipient sous pression et les limites indiquées par le fabricant doivent être respectées.
Le pistolet
À partir du moment où l’on réalise régulièrement des finitions pulvérisées, le pistolet devient beaucoup plus intéressant.
Il permet de régler séparément ou conjointement le débit de produit, le débit d’air et la forme du jet suivant le modèle.
Cette possibilité permet d’adapter l’application à la viscosité du produit, à la taille de la pièce et au résultat recherché.
Pour une guitare, il n’est généralement pas nécessaire d’utiliser un pistolet de grande carrosserie. Un pistolet de taille intermédiaire, voire un petit pistolet pour certaines opérations, permet déjà de travailler très confortablement.
Plusieurs pistolets peuvent également être utiles dans un atelier régulier, par exemple pour éviter de faire passer successivement des produits très différents dans le même circuit.
HVLP et LVLP
Les pistolets HVLP, pour High Volume Low Pressure, utilisent un volume d’air important à une pression relativement faible au niveau du chapeau d’air. Leur objectif est notamment de réduire la quantité de produit projetée hors de la pièce.
Les modèles LVLP, Low Volume Low Pressure, cherchent à fonctionner avec un débit d’air plus faible et peuvent être intéressants avec des compresseurs de capacité plus limitée.
Ces appellations ne suffisent cependant pas à choisir un pistolet. Deux modèles portant la même désignation peuvent demander des débits d’air très différents.
La fiche technique du pistolet est donc plus importante que son étiquette commerciale.
La buse
Le diamètre de buse doit être adapté au produit.
Une teinte très fluide, un vernis, un apprêt chargé ou certains produits à l’eau n’ont pas nécessairement besoin de la même section.
Une buse trop petite avec un produit très visqueux oblige à augmenter fortement la pression ou à trop diluer le produit. Une buse trop importante peut au contraire déposer beaucoup trop de matière.
Il serait cependant trompeur de fournir ici une dimension universelle, car les recommandations varient suivant le produit, le pistolet et le fabricant.
La fiche technique de la finition constitue la première référence.
Le compresseur
Le choix du compresseur ne doit pas être basé uniquement sur la taille de sa cuve.
Une cuve de 100 litres ne garantit pas qu’un compresseur soit capable d’alimenter durablement un pistolet demandant un débit important.
Le paramètre essentiel est le débit d’air réellement fourni à la pression de travail, à comparer à la consommation du pistolet.
La cuve agit surtout comme réserve et limite la fréquence des démarrages du moteur.
Un compresseur sous-dimensionné peut parfaitement fonctionner pendant quelques dizaines de secondes, puis voir sa pression diminuer tandis que le moteur tente continuellement de rattraper la consommation.
Pour peindre une guitare, la surface reste évidemment beaucoup plus réduite que celle d’une voiture, mais disposer d’une alimentation stable facilite énormément le réglage du pistolet.
L’air doit être propre
L’air comprimé contient naturellement de l’humidité, et le compresseur peut également introduire différentes contaminations suivant sa technologie.
Une goutte d’eau arrivant au pistolet au milieu d’une couche de vernis peut suffire à compromettre le travail.
Un système de finition sérieux comprend donc une séparation de l’eau condensée et une filtration adaptée avant le pistolet.
Dans une installation plus élaborée, on peut utiliser plusieurs étages de séparation et de filtration, voire un sécheur.
Les longues canalisations métalliques peuvent également permettre à l’air de refroidir avant filtration, ce qui facilite la condensation et l’évacuation de l’eau.
Le petit filtre fixé directement au pistolet peut constituer une sécurité supplémentaire, mais ne remplace pas nécessairement une préparation correcte de l’air en amont.
Régler la pression au bon endroit
La pression indiquée sur le compresseur n’est pas nécessairement celle qui arrive réellement au pistolet.
Les tuyaux, raccords, filtres et régulateurs provoquent des pertes.
Un petit manomètre ou régulateur placé près du pistolet permet de connaître la pression disponible pendant que l’air circule.
C’est la pression en fonctionnement, gâchette ouverte, qui est intéressante pour régler le système, pas seulement la pression statique lorsque rien ne consomme d’air.
Préparer le produit
Une finition au pistolet nécessite quelques accessoires très simples mais indispensables : récipients gradués, filtres à peinture, bâtonnets de mélange et, pour les produits bicomposants, une mesure suffisamment précise des proportions.
Une petite balance électronique peut devenir très pratique lorsque le fabricant autorise un mélange au poids.
Pour certains produits, une coupe de viscosité permet également de contrôler la fluidité avant pulvérisation.
Là encore, l’objectif n’est pas d’appliquer une recette générale. Les proportions de dilution, les temps d’induction, les rapports résine-durcisseur et les durées d’utilisation après mélange appartiennent à la formulation du produit.
La fiche technique du fabricant doit primer sur l’habitude.
Filtrer avant de remplir le pistolet
Passer le produit dans un filtre adapté avant de le verser dans le godet évite qu’une peau, un dépôt ou une petite impureté ne vienne obstruer une buse.
C’est une opération particulièrement simple qui évite beaucoup de problèmes.
Les peintures métalliques, nacrées ou chargées demandent cependant un filtre compatible avec la taille de leurs particules.
Un filtre trop fin peut retenir une partie de ce que l’on cherche précisément à pulvériser.
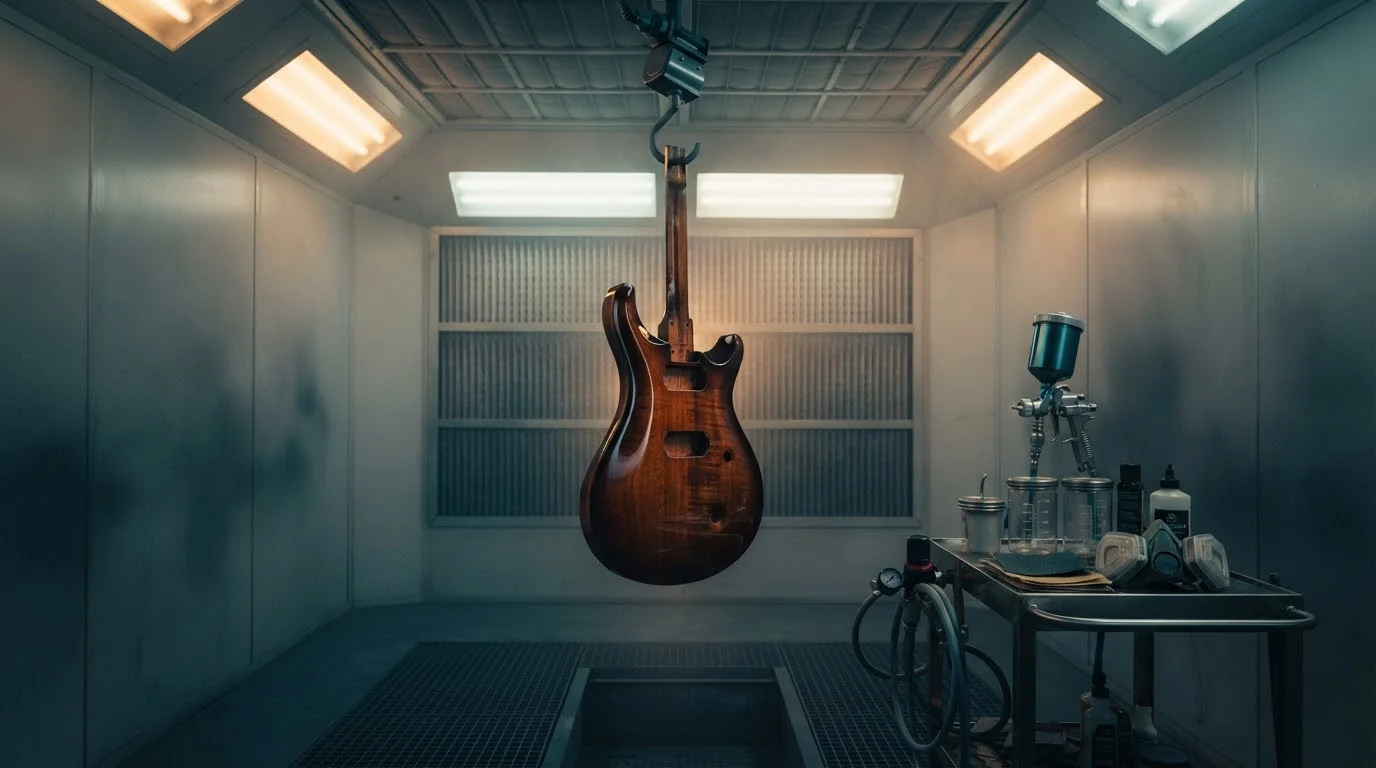
La cabine de peinture
Une véritable cabine de peinture ne consiste pas simplement à enfermer la pièce pour empêcher la poussière d’entrer.
Son rôle principal est de contrôler le flux d’air et de capter les aérosols et vapeurs produits pendant l’application. Une ventilation efficace doit évacuer les contaminants tout en apportant l’air de compensation nécessaire. Les guides de prévention de l’INRS donnent la priorité au captage et à la ventilation comme protections collectives lors de la pulvérisation. INRS
Dans une cabine à flux horizontal, l’air se déplace généralement depuis la zone située derrière l’opérateur vers la paroi aspirante placée derrière la pièce. Dans une cabine verticale, l’air est généralement introduit par le plafond et extrait plus bas.
Dans les deux cas, le principe est le même : les vapeurs et le brouillard doivent être entraînés loin des voies respiratoires de l’opérateur, pas ramenés vers lui. INRS
Une cabine ne s’improvise pas avec un ventilateur domestique
Avec des produits contenant des solvants inflammables, il existe non seulement un risque pour la santé, mais également un risque d’incendie ou d’explosion. Les vapeurs peuvent former une atmosphère inflammable dans une zone mal ventilée, notamment lors de travaux de peinture et de nettoyage avec des solvants. INRS
Il faut donc éviter le raisonnement consistant à installer simplement un ventilateur domestique dans une caisse ou devant un filtre.
Le moteur, les commandes électriques, l’éclairage et l’ensemble de l’installation doivent être adaptés au type de produits employés et au risque correspondant. Pour une installation destinée à pulvériser régulièrement des produits solvantés, une cabine conçue pour cet usage est une solution autrement plus sérieuse qu’un montage improvisé.
Le chapitre consacré à la sécurité reviendra plus en détail sur les risques d’incendie, d’explosion et sur la lecture des fiches de données de sécurité.
L’air extrait doit être remplacé
Une aspiration très puissante ne fonctionne correctement que si l’air qu’elle évacue peut être remplacé.
Dans un local fermé, extraire de grandes quantités d’air sans prévoir d’entrée correspondante crée une dépression qui finit par réduire le débit réel de ventilation et peut perturber fortement le fonctionnement de la cabine. L’INRS souligne précisément l’importance de cette compensation d’air dans la conception des installations de pulvérisation. INRS
Le renouvellement de l’air doit donc être pensé comme un circuit : air propre entrant, passage contrôlé autour de l’opérateur et de la pièce, puis extraction de l’air contaminé.
Filtrer l’air entrant
Une belle cabine qui aspire parfaitement mais introduit de la poussière sur la guitare résout un problème pour en créer un autre.
L’air entrant doit donc être suffisamment propre pour ne pas projeter de particules sur la finition.
Dans une installation sérieuse, les filtres d’admission participent autant à la qualité du résultat que les filtres d’extraction.
Il faut également entretenir ces filtres. Un filtre colmaté modifie progressivement le débit et donc le comportement de la cabine.
L’éclairage de la cabine
La couleur seule ne suffit pas à juger une application.
Il faut pouvoir observer la manière dont la lumière se réfléchit sur le film pour apprécier la quantité déposée, le recouvrement entre les passes et l’apparition éventuelle d’une coulure.
Un éclairage placé sur plusieurs côtés et suffisamment diffus permet de suivre ce reflet humide pendant la pulvérisation.
Une bonne cabine doit donc permettre de voir la pièce, pas seulement de l’éclairer.
L’installation électrique doit évidemment être compatible avec l’environnement et les produits employés, particulièrement lorsqu’il existe un risque lié à des vapeurs inflammables.
Peintures à l’eau : moins de solvants ne signifie pas absence de précautions
Les produits en phase aqueuse permettent souvent de réduire fortement l’utilisation de solvants organiques, mais ils ne doivent pas être considérés automatiquement comme inoffensifs.
La pulvérisation crée toujours un aérosol constitué de fines gouttelettes du produit appliqué. La composition exacte doit être vérifiée sur l’étiquette et la fiche de données de sécurité.
La ventilation reste donc pertinente même lorsqu’on ne sent pratiquement aucune odeur.
L’odeur n’est pas un instrument de mesure de la toxicité.
Le cas particulier des produits 2K
Les peintures et vernis bicomposants offrent des performances particulièrement intéressantes, mais certains systèmes, notamment des polyuréthanes 2K, peuvent utiliser des durcisseurs contenant des diisocyanates.
Ce point ne doit pas être traité comme une simple variante de peinture.
Les diisocyanates sont notamment des sensibilisants respiratoires et cutanés. Dans l’Union européenne, leur utilisation professionnelle ou industrielle à partir de certaines concentrations est soumise depuis août 2023 à une obligation de formation spécifique prévue par REACH. ECHA
Pour les peintures polyuréthanes contenant des isocyanates appliquées par pulvérisation, l’INRS recommande notamment une protection respiratoire à adduction d’air, en complément d’une ventilation correcte de la cabine. INRS
Ce n’est donc pas un domaine où le simple masque utilisé pour poncer du bois constitue automatiquement une protection adaptée.
Une zone pour le séchage
La pulvérisation terminée, le problème n’est pas nécessairement terminé.
Une finition peut continuer à libérer des substances volatiles pendant son séchage ou sa polymérisation. Les documents de prévention de l’INRS recommandent également une enceinte ventilée pendant cette phase lorsque les produits concernés dégagent des substances dangereuses ou inflammables. INRS
L’idéal est donc de pouvoir laisser les pièces sécher dans une zone protégée de la poussière et correctement ventilée sans immobiliser nécessairement toute la zone de préparation.
Une guitare suspendue au milieu de l’atelier pendant que l’on recommence à poncer du MDF à côté a peu de chances de rester impeccable.
Entre les couches
Selon le système de finition, il peut être nécessaire de poncer certaines couches intermédiaires.
L’équipement reste relativement simple : cales, abrasifs adaptés, eau lorsque le système autorise le ponçage humide, chiffons propres et aspiration.
Il faut surtout éviter de mélanger les étapes.
La zone où l’on vient de poncer un apprêt ne devrait pas devenir immédiatement la zone où l’on applique la couche de finition sans nettoyage sérieux.
Une grande partie de la qualité d’une finition provient finalement de la gestion de la poussière.
Le ponçage final
Une finition brillante peut demander un nivellement après durcissement afin d’éliminer peau d’orange, petites poussières ou irrégularités.
On utilise alors progressivement des abrasifs de plus en plus fins.
La cale reste importante sur les surfaces planes, car elle permet de travailler les points hauts sans suivre tous les défauts du film.
Les arêtes demandent beaucoup plus de prudence. La couche y est souvent plus mince et il est très facile de traverser le vernis en quelques passages.
À cette étape, travailler plus lentement est généralement beaucoup plus rapide que devoir reprendre une finition traversée.
Le polissage
Après le ponçage fin vient le polissage.
Il peut être réalisé entièrement à la main, ce qui convient parfaitement à un instrument occasionnel, ou avec une machine.
Une polisseuse rotative, une orbitale adaptée ou un touret équipé de disques de polissage peuvent accélérer considérablement le travail.
Ils introduisent cependant deux risques : enlever rapidement beaucoup de matière et produire de la chaleur.
Un bord peut être traversé presque instantanément avec une machine trop agressive. Une finition encore insuffisamment durcie peut également réagir à l’échauffement.
La vitesse, le type de mousse ou de disque et le produit de polissage doivent donc être adaptés au système de finition.
Les pâtes à polir
Comme les abrasifs, les produits de polissage existent avec différents niveaux de coupe.
On peut commencer par un compound destiné à supprimer les traces du dernier abrasif, poursuivre avec un polish plus fin puis éventuellement terminer avec un produit de finition.
Il est utile de réserver des tampons différents aux différents produits afin de ne pas réintroduire un abrasif grossier pendant l’étape de finition.
Une surface très brillante ne dépend donc pas d’un « produit miracle », mais d’une succession cohérente d’états de surface de plus en plus fins.
Nettoyer le matériel
Un pistolet doit être nettoyé dès que le travail est terminé.
Un produit qui commence à durcir dans la buse, le chapeau d’air ou les conduits peut modifier profondément la qualité de pulvérisation lors de l’utilisation suivante.
Le nettoyage ne consiste pas nécessairement à immerger entièrement le pistolet dans du solvant. Les joints et pièces internes ne sont pas tous conçus pour cela.
Il faut démonter uniquement les éléments prévus, utiliser le produit de nettoyage recommandé et éviter de détériorer les petits orifices du chapeau d’air avec des outils métalliques inadaptés.
Un pistolet correctement entretenu peut conserver très longtemps un comportement prévisible.
Quelques équipements, plusieurs niveaux d’atelier
L’équipement peut finalement évoluer progressivement.
| Niveau | Équipement typique |
|---|---|
| Finition manuelle | Cales, abrasifs, chiffons, pinceaux ou tampons |
| Pulvérisation occasionnelle | Aérosols, support de pièce, espace ventilé adapté |
| Petit atelier au pistolet | Compresseur, pistolet, régulation et filtration de l’air |
| Atelier régulier | Plusieurs pistolets, zone de préparation, cabine ventilée, espace de séchage |
| Finition complète | Cabine adaptée aux produits, filtration, polissage mécanique, organisation séparée des différentes phases |
Il ne s’agit pas d’une hiérarchie de qualité absolue. Une finition à l’huile appliquée avec un chiffon n’est pas « inférieure » parce qu’elle ne nécessite pas de cabine, et une mauvaise pulvérisation réalisée avec une installation coûteuse reste une mauvaise pulvérisation.
L’équipement doit suivre le produit
C’est probablement le principe le plus important de cette partie.
On ne devrait pas acheter un pistolet puis chercher quel produit peut passer dedans, ni construire une cabine artisanale puis décider qu’elle permettra forcément de pulvériser n’importe quel vernis.
Il faut partir de la finition souhaitée, consulter sa documentation technique et sa fiche de données de sécurité, puis déterminer comment elle doit être préparée, appliquée, ventilée, séchée et polie.
L’équipement découle de ces contraintes.
Entre une huile appliquée au chiffon et un polyuréthane 2K pulvérisé, on réalise toujours une finition de guitare, mais on ne travaille plus du tout dans le même environnement.